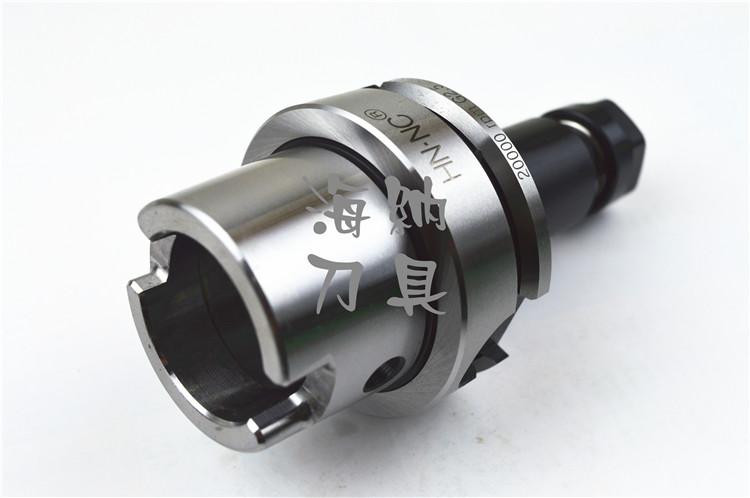
ER16M-80/100/150高速专用动平衡弹簧夹头刀柄 通用动平衡机上的精度利器
引言
在高速切削加工领域,刀具系统的动平衡性能直接决定着加工精度、表面质量以及主轴寿命。ER16M-80/100/150高速专用动平衡弹簧夹头刀柄,作为一款专为高速工况设计的精密刀柄,配合通用动平衡机使用,能够有效修正不平衡量,将振动控制在极低水平,成为模具、航空、电子等精密加工行业的理想选择。
产品概述
ER16M系列刀柄基于经典的ER弹簧夹头结构,但针对高速应用进行了全面优化。型号中的“80/100/150”代表刀柄的悬伸长度(单位:mm),用户可根据机床接口、刀具长度和加工需求灵活选用。该系列刀柄采用优质合金钢制造,经过精密研磨和热处理,具备高刚性、高精度的特点。
与普通ER刀柄不同,ER16M在结构上做了多项动平衡改进:
- 对称设计:夹紧螺母、夹头及本体经过优化,减少结构不对称。
- 精密动平衡:出厂前已进行预平衡,通常可达G2.5等级(在25,000 rpm下)。
- 轻量化:在保证刚性的前提下减轻重量,降低主轴负载。
核心特点
1. 高速适应性
ER16M系列允许最高转速达30,000 rpm(具体取决于夹持直径和动平衡等级)。其独特的螺母外形和夹头槽型设计,可显著降低高速旋转时的风阻和振动。
2. 动平衡精度
通过通用动平衡机检测和修正,每个刀柄可达到G2.5以内(ISO 1940标准)。对于更高要求,可选配G1.0或G0.4等级。
3. 夹持范围
ER16夹头可夹持1.0–10.0 mm的刀具柄部,覆盖大多数小径钻头、铣刀、雕刻刀等。
4. 重复定位精度
er16m刀柄的锥面与夹头配合精度高,重复装夹精度可达0.005 mm以内,保证批量加工的尺寸一致性。
配合通用动平衡机的使用方法
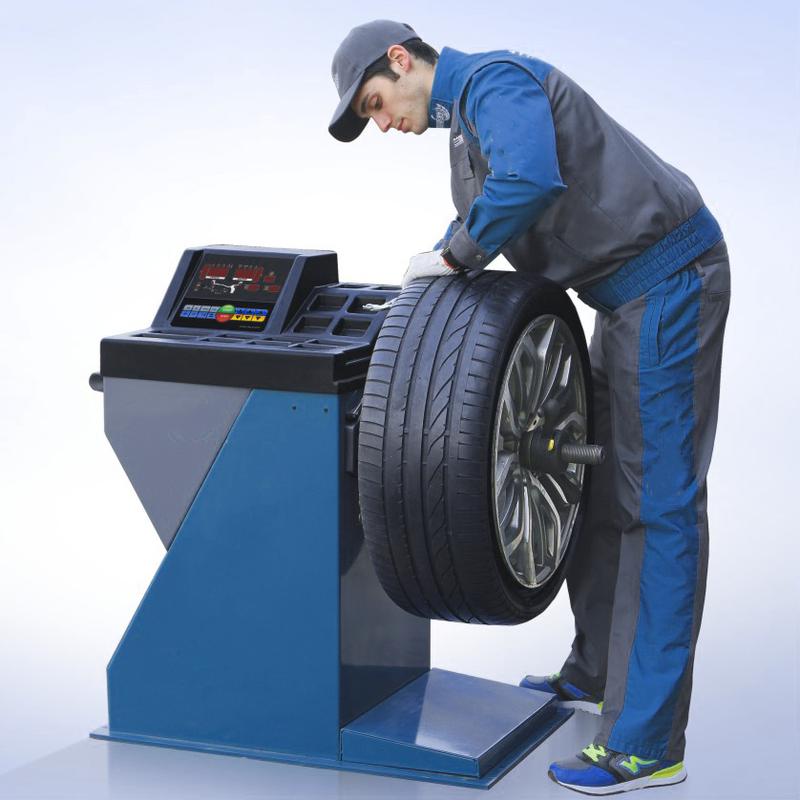
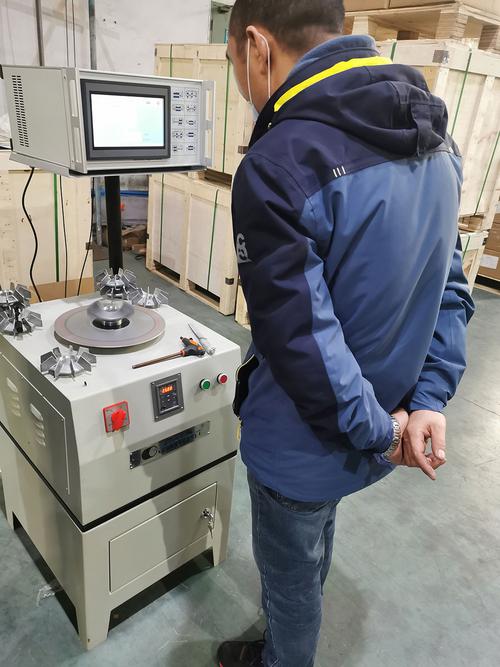
通用动平衡机(如申岢、梁发记等品牌)可对ER16M刀柄进行现场动平衡校正。操作步骤如下:
- 清洁刀柄:去除锥面、螺纹和夹头内的油污和切屑。
- 组装刀柄:将弹簧夹头、螺母和刀具按规定扭矩(通常为螺母推荐扭矩)装紧。
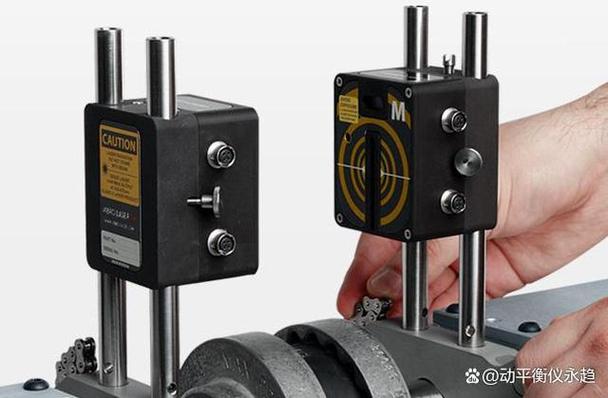
- 安装传感器:将刀柄插入动平衡机的主轴或支撑架,安装振动传感器。
- 测试初始不平衡:在设定转速(如10,000 rpm或20,000 rpm)下测量初始不平衡量和相位。
- 添加或去除配重:根据动平衡机指示,在刀柄的平衡环或螺母上添加螺钉/去重。
- 复测:重复测试直至达到目标平衡等级(如G2.5)。
- 记录与验证:记录平衡结果,并在机床上验证振动水平。
通用动平衡机的优点在于可针对不同刀具组合(刀柄+夹头+刀具)整体平衡,消除累积误差。
应用场景
- 高速铣削:模具精加工、石墨加工、铜电极加工。
- 高速钻孔:PCB板、航空零部件的小孔加工。
- 雕铣与雕刻:广告标识、手表零件。
- 汽车与医疗:精密连杆、骨钉等小型零件。
在这些场景中,使用er16m-80/100/150刀柄并预先动平衡,可使表面粗糙度Ra降低30%以上,刀具寿命提升2–3倍。
选型建议
| 型号 | 悬伸长度 | 建议最高转速(G2.5) | 典型应用 |
|------|---------|---------------------|---------|
| ER16M-80 | 80 mm | 28,000 rpm | 浅腔精加工 |
| ER16M-100 | 100 mm | 25,000 rpm | 中等深度型腔 |
| ER16M-150 | 150 mm | 18,000 rpm | 深腔、深孔 |
注意:若刀具长径比大或夹持直径小,应适当降低转速。通常建议在额定转速的80%以下工作以保证稳定性。
维护与保养
- 定期检查夹头磨损,及时更换(建议每500小时或出现压痕时)。
- 螺母螺纹涂抹专用润滑脂,防止咬死。
- 避免撞击锥面,存储时使用保护套。
- 每次动平衡测试后,记录配重位置和修正量,便于复现。
##
ER16M-80/100/150高速专用动平衡弹簧夹头刀柄通过结构优化和动平衡处理,结合通用动平衡机的可现场校准能力,为高速加工提供了高精度、高稳定性的刀具夹持方案。正确选型、规范使用和维护,将帮助您充分发挥机床潜能,获得更优的加工效率和表面质量。
如若转载,请注明出处:http://www.shenmansh.com/product/22.html
更新时间:2026-10-01 05:23:02